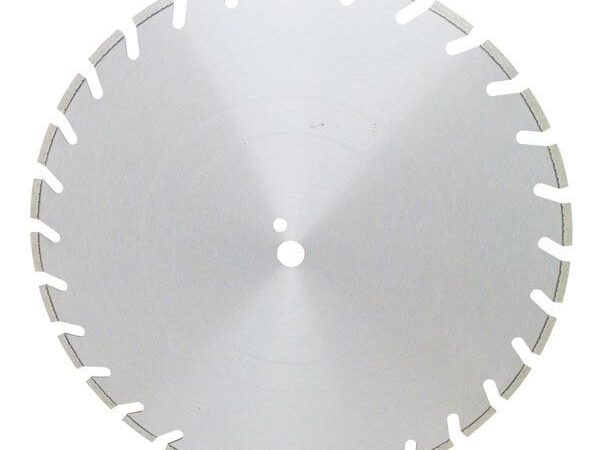
Diamantsagblad til betong, fliser og stein: Slik velger du riktig skive uten dyre feil
Diamantsagblad til betong, fliser og stein. Slik velger du riktig skive uten dyre feil
Styr unna dyre feilgrep med kutteutstyret ditt
Kapping i betong, fliser eller naturstein blir raskt kostbart når bladet ikke passer til jobben. En skive som kapper raskt i grov betong, kan flise opp kanten på en synlig flis. Et blad som ikke passer til materialets hardhet og abrasivitet, kan på sin side slites uvanlig fort eller bruke lang tid på hvert snitt. Feil valg gir både merarbeid og større materialsvinn.
Konsekvensene handler ikke bare om finish. Feil blad, for høy belastning eller utilstrekkelig kjøling kan føre til overoppheting, skadde segmenter og unødvendig belastning på maskinen. Tørrkapping i betong og stein kan dessuten gi helseskadelig fint støv. Ved kraftig varmeutvikling, feil montering eller sidebelastning øker også faren for at bladet skades under arbeidet.
Det viktigste er å velge ut fra tre forhold: kantutformingen, materialets egenskaper og om oppgaven skal utføres med vann eller tørt. Deretter må bladet passe til maskinen, turtallet og ønsket kuttedybde. Nedenfor får du en praktisk framgangsmåte for å vurdere disse punktene før du kjøper.
Tre typer kanter som definerer resultatet
Kantdesignet bestemmer hvor bladet møter materialet, hvordan det leder bort varme og skjærestøv, og hvor jevn snittflaten blir. Det påvirker dermed både framdrift og finish. Et raskt, åpent blad kan være riktig ved grovkapping av betong, men gi en kant som trenger etterarbeid. Til flislegging er et kontrollert snitt ofte viktigere enn maksimal hastighet.
Et segmentert blad har åpninger mellom diamantsegmentene. Den åpne utformingen bidrar til å transportere bort avfall og håndtere varme, og bladtypen brukes ofte til raskere, grovere kapping i betong og mur. Til gjengjeld kan snittet bli mer ujevnt enn med en helkant. En turbokant har riflet eller bølgeformet profil og gir gjerne en mellomting mellom framdrift og finish. Den kan passe til murstein og enkelte jobber i armert betong, men velg bare et blad som uttrykkelig er beregnet for armeringen og maskinen.
En kontinuerlig kant, ofte kalt helkant, har en sammenhengende skjærekant og er vanlig ved presisjonskapping av fliser og keramikk. Den gir bedre støtte langs snittet og kan redusere avskalling, særlig når matingen er jevn og bladet er beregnet for materialet. Den er likevel ikke en garanti mot flising: slark i maskinen, for høyt trykk eller feil kjøling kan fortsatt skade fliskanten.
- Segmentert kant: Velg når rask framdrift og grovere kutt er viktig, og kontroller at bladet er godkjent for våt- eller tørrkappingen du skal utføre.
- Turbokant: Vurder når du trenger en kombinasjon av framdrift og jevnere snitt, blant annet i mur og egnede betongjobber.
- Kontinuerlig kant: Se etter denne ved synlige, presise snitt i fliser og keramikk, særlig når avskalling må begrenses.
Slik matcher du bladet til materialet ditt
Å velge et riktig diamantsagblad handler først og fremst om å kjenne materialets hardhet før du starter arbeidet. Det er også viktig å skille mellom hardhet og abrasivitet. Hardhet beskriver hvor krevende materialet er å skjære i, mens abrasivitet handler om hvor raskt materialet sliter på bladets metallbinding.
Diamantene sitter innleiret i en metallmatrise, ofte omtalt som bindingen. Under kapping slites bindingen gradvis slik at nye, skarpe diamantkorn kommer fram. I et hardt og tett materiale kan diamantene bli sløve uten at bindingen slites raskt nok til å frigjøre nye korn. Da kan bladet bli «glasert»: det skjærer dårligere, gnisser mot materialet og utvikler mer varme. En mykere binding slites raskere og kan derfor passe bedre til harde materialer.
Myke, svært slipende materialer som asfalt krever ofte en hardere binding. Hvis bindingen slites for raskt, kan diamantene løsne før de er brukt effektivt, og bladet kan miste levetid. Blad som er laget for asfalt, kan også ha utforming som beskytter kjernen mot slitasje nær segmentene. Det er derfor ikke nok å velge etter materialets navn alene: tilslag, overflate og hvor abrasiv jobben er, påvirker også resultatet.
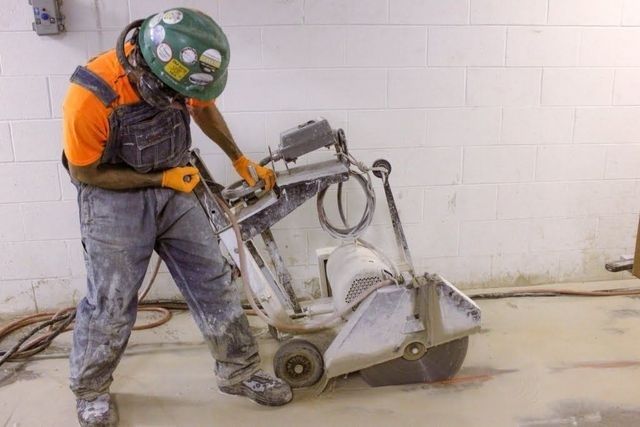
Maskintypen er en del av materialtilpasningen. Gulvsager og veggsager bruker blad som er konstruert for ulike maskiner, arbeidsmåter og belastninger. Diameter, senterhull, turtall, segmentutforming og maskinens effekt må stemme overens. At et blad fysisk kan monteres, betyr ikke nødvendigvis at det er egnet. Bruk blad som produsenten angir for den aktuelle sagtypen og materialet, særlig ved armert betong.
| Materiale | Typisk bladvalg | Dette bør du kontrollere |
|---|---|---|
| Vanlig betong | Segmentert kant eller turbokant | Velg binding etter betongens hardhet og tilslag. Avklar om grov framdrift eller jevnere snitt er viktigst. |
| Armert eller hard betong | Blad som er uttrykkelig beregnet for armert betong | Kantprofil alene er ikke nok. Kontroller maskinkapasitet, turtall og bladets godkjenning for armering. |
| Fliser og keramikk | Flisblad, ofte med kontinuerlig kant | Velg blad for den aktuelle flistypen. Jevn mating og egnet våtkapping kan bidra til å redusere avskalling. |
| Granitt og hard naturstein | Steinblad med egnet binding og kantprofil | Hard stein krever ofte en binding som frigjør nye diamanter. Velg helkant når kanten skal bli pen. |
| Asfalt og andre svært slipende materialer | Materialtilpasset blad med hardere binding | Se etter utforming som motvirker rask nedsliting nær segmentene, og kontroller at bladet er laget for asfalt. |
Tabellen viser typiske utgangspunkt, ikke universelle regler. To betongtyper kan oppføre seg ulikt, og produsentens spesifikasjon for det konkrete bladet bør alltid veie tyngst.
Våtkapping eller tørrkapping i praksis
Når maskinen og arbeidsstedet er beregnet for det, er våtkapping som regel det beste utgangspunktet for lengre eller dypere snitt. Vannet kjøler bladet, reduserer friksjonsvarme og bidrar til å føre bort partikler fra snittet. Det kan forlenge levetiden på segmentene og dempe støvdannelsen. Vann fjerner likevel ikke all støvfare, og slammet fra kapping må håndteres forsvarlig.
Våtkapping krever en egnet maskin og en trygg løsning for vann og strøm. Ikke improviser med vanntilførsel på en maskin som ikke er konstruert for våt bruk. Vann kan også være upraktisk der omgivelsene må holdes tørre, eller der arbeidsområdet gjør kombinasjonen av elektrisk utstyr og vann uforsvarlig. Syntecs tekniske gjennomgang av våt- og tørrkapping peker på kjøling og støvkontroll som sentrale forskjeller mellom metodene.
Tørrkapping kan være hensiktsmessig ved korte snitt, detaljarbeid eller på steder der vann ikke kan brukes. Da må bladet være merket for tørrkapping, og pauser er viktige slik at luft får kjøle ned segmentene. Bruk støvavsug som er egnet for mineralstøv og nødvendig åndedrettsvern etter forholdene på arbeidsplassen. Betong og stein kan gi fint støv med kvarts, så utendørs arbeid alene er ikke en tilstrekkelig støvbeskyttelse.
- Velg vått når maskinen støtter metoden og du skal kappe lenge, dypt eller i støvende mineralmaterialer.
- Velg tørt når arbeidsforholdene krever det, men bruk bare et blad som er godkjent for tørrkapping.
- Ta pauser ved tørrkapping og bruk flere kontrollerte, grunnere pass der det passer bedre enn ett tungt snitt.
- Ikke bland metodene på eget initiativ. Følg bladets og maskinens anvisninger for vann, kjøling og støvavsug.
Faresignalene som avslører feil bruk
Misfarging av stålkjernen, særlig blålige eller brunlige partier, kan være et tydelig tegn på kraftig overoppheting. Stans arbeidet og la utstyret kjøle seg ned før det kontrolleres. Se også etter sprekker, skjevhet, skader på segmentene eller andre tegn på at bladet ikke lenger er trygt å bruke. Et synlig skadet blad skal ikke presses videre gjennom materialet.
Løse diamantkorn eller segmenter er alvorlige faresignaler, men årsaken er ikke alltid at bladet er «for hardt» for materialet. En for hard binding gir ofte glasering og dårlig skjæreevne fordi sløve diamanter ikke frigjøres raskt nok. Raskt tap av segmenter kan i stedet henge sammen med en for myk binding i svært abrasivt materiale, overoppheting, slag, sidebelastning eller skade på innfestingen. Stans og finn årsaken før videre bruk.
Bladet skal følge snittlinjen uten at maskinen tvinges gjennom arbeidet. Kapping i feil vinkel, vridning inne i snittet eller bruk av siden av bladet kan skape farlig belastning. Lytt også til maskinen: Hvis motoren mister turtall, lyden endrer seg tydelig eller framdriften faller, kan bladet være overbelastet eller ha problemer med å trenge gjennom materialet. Ikke kompenser ved å presse hardere.
- Misfarget kjerne eller unormal varme: Stans, la utstyret kjøle seg ned og undersøk årsaken.
- Vibrasjon, sprekk eller løst segment: Ta bladet ut av bruk til det er kontrollert og eventuelt erstattet.
- Bladet skjærer sakte eller gnisser: Kontroller binding, bladtype, turtall og belastning før du fortsetter.
- Motoren endrer lyd eller mister kraft: Reduser belastningen og stans dersom problemet vedvarer.
Sjekklisten du må gå gjennom før kjøp
Før kjøpet bør du kontrollere både maskinen og materialet. Et blad kan ha riktig diameter, men likevel være uegnet på grunn av feil senterhull, for lav turtallsgrense eller en kantutforming som ikke passer finishkravet. Gå gjennom punktene nedenfor i rekkefølge, slik at du ikke ender med å kjøpe ut fra pris eller produktnavn alene.
- Sjekk dimensjonene. Kontroller bladets diameter og senterhull mot maskinens spesifikasjon. Sjekk også tillatt turtall og rotasjonsretning. Ikke bruk improviserte reduksjonsringer eller adaptere som ikke er godkjent for kombinasjonen.
- Definer hovedmaterialet. Velg ut fra det du skal kappe mest i, og ta høyde for forskjeller som hardt tilslag, armering eller glasert flis. Be om spesifikasjon for materialet dersom beskrivelsen på bladet er generell.
- Avklar våt- eller tørrkapping. Kontroller hva maskinen støtter, om arbeidsstedet tåler vann, og om bladet er merket for valgt metode. Tørrkapping krever plan for støvavsug og pauser.
- Regn på kuttedybden. Bladets radius er halvparten av diameteren, men den praktiske kuttedybden blir ofte mindre på grunn av skjerm, flens og maskinens utforming. Sammenlign kapasiteten med materialtykkelsen før du begynner.
- Vurder kostnad mot bruk. Et rimelig blad kan være et fornuftig valg til en liten jobb, mens langvarig profesjonell bruk gjør levetid og jevn skjæreevne viktigere. Sammenlign forventet kostnad per kutt, ikke bare innkjøpsprisen.
Kontroller til slutt at bladets bruksområde, maskinens turtall og monteringsmål stemmer overens. Hvis opplysningene ikke er tydelige, oppgi maskinmodell, materiale og ønsket kuttedybde når du ber forhandleren om råd. Det er langt rimeligere å avklare kombinasjonen før montering enn å teste den fram med et feil blad.
Ved store eller gjentatte jobber bør også maskinens effekt og vannforsyning vurderes sammen med bladet. Et riktig blad på en maskin som ikke har kapasitet til å drive det under belastning, gir fortsatt treg kapping og unødig varme. Se derfor på hele oppsettet, ikke bare skiven isolert.
Et bevisst valg gir bedre og tryggere snitt
Et riktig valgt blad sparer tid, reduserer materialsvinn og gjør det enklere å få den finishen jobben krever. Det billigste bladet er ikke nødvendigvis det rimeligste i bruk dersom det slites raskt, kapper sakte eller gir kanter som må repareres. Begynn med materialet, og vurder deretter kantdesign, binding og maskintype.
Respekter forskjellen mellom harde og slipende materialer. Harde materialer krever ofte en binding som frigjør nye diamantkorn, mens svært slipende materialer gjerne krever en binding som tåler rask slitasje bedre. Velg helkant når presisjon på flis er viktig, og bruk segmentert eller turbo blad når materialet og snittkravet tilsier det.
Korrekt kjøling og kontrollert mating har stor betydning for bladets levetid. Følg maskinens og bladets anvisninger, stans ved misfarging eller unormal lyd, og gjør sjekklisten til en fast del av arbeidsdagen. Det gir et tryggere utgangspunkt før første kutt og færre kostbare overraskelser underveis.
Innlegg
-
 Diamantsagblad til betong, fliser og stein: Slik velger du riktig skive uten dyre feil
by admin4 - No Comment
-
 Dempende signaler: Slik forstår du hundens hemmelige konfliktdemper
by admin4 - No Comment
-
 Hvordan trene hunden din til å gjenkjenne leker ved navn
by admin - Kommentarar avslått på Hvordan trene hunden din til å gjenkjenne leker ved navn
-
 Hvordan nyte øl og whisky med din firbente venn
by sjur - Kommentarar avslått på Hvordan nyte øl og whisky med din firbente venn
-
 Forbrukslån i en krise
by sjur - Kommentarar avslått på Forbrukslån i en krise
-
 Kosthold og hund
by sjur - Kommentarar avslått på Kosthold og hund
-
 Gleden og ansvaret ved å eie en hund
by sjur - Kommentarar avslått på Gleden og ansvaret ved å eie en hund
-
Diamantsagblad til betong, fliser og stein: Slik velger du riktig skive uten dyre feil
by admin4 - No Comment
-
 Dansk-Svenske gårdshunder
by sjur - Kommentarar avslått på Dansk-Svenske gårdshunder
-
 Jack Russel-Terrier
by sjur - Kommentarar avslått på Jack Russel-Terrier
-
 Gode fakta om hunderasen Yorkshire-Terrieren
by sjur - Kommentarar avslått på Gode fakta om hunderasen Yorkshire-Terrieren
-
categories & tags
In Små hunder